


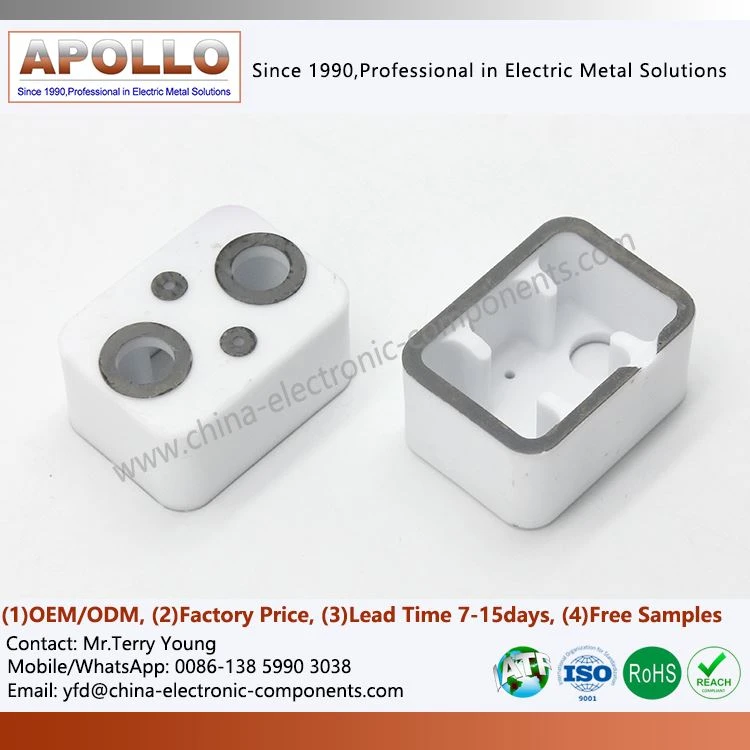
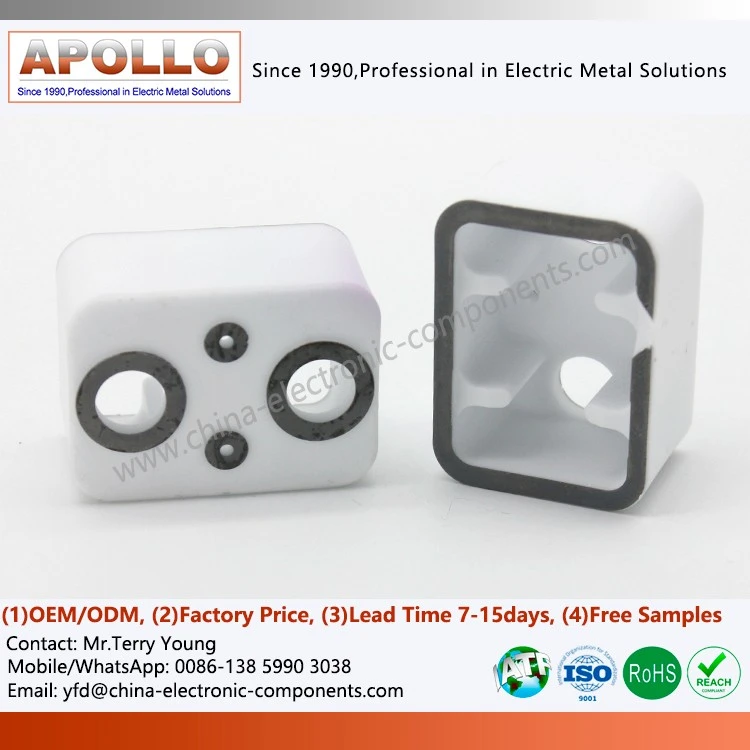


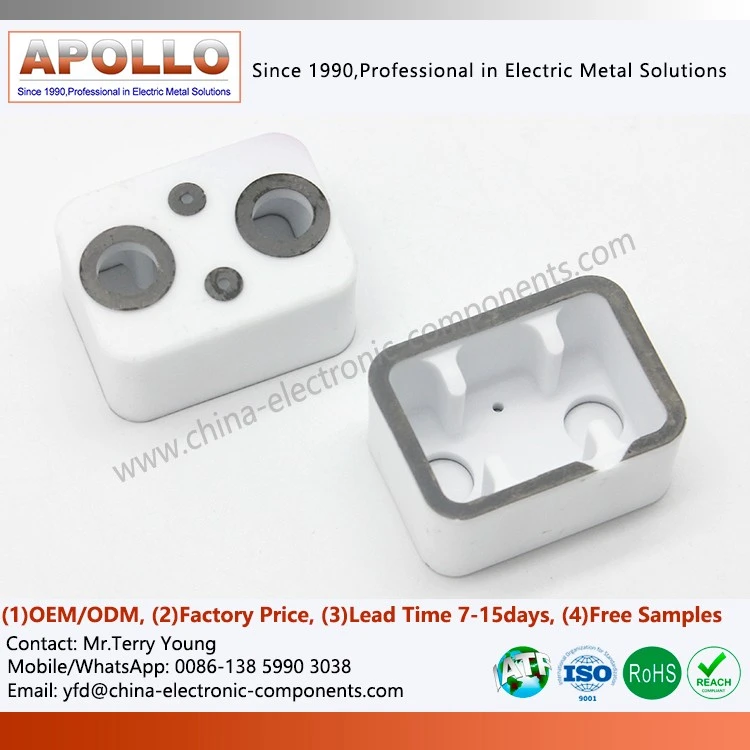
接合用アルミナメタライズドセラミックス
製品説明

接合用アルミナメタライズドセラミックスは、HVDC コンタクタのコアフレームワークを形成します。これらは、精密セラミックの表面に強力な金属膜(通常は Mo-Mn マンガン- ベース)を焼結することで、セラミックと金属部品(無酸素銅の抽出パイプやリードなど)の間の高強度ろう付けを実現します。-
中核機能: 接点システムをサポートし、可動接点と固定接点の間の切り替え中に発生するアークが、消弧媒体(水素や窒素など)で満たされた高圧-消弧室-内で急速に冷却されて遮断されるようにします。{2}}
用途: 高真空、高い絶縁沿面距離、高温衝撃に対する耐性を必要とする電気環境向けに特別に設計されています。-
アプリケーションの利点: 新しいエネルギー高電圧 DC エコシステムのコア サポート-
| 電気自動車バッテリーパックメインコンタクター | Main contactors for 800V and even 1000V platforms require arc-extinguishing chambers with a withstand voltage >DC3000V。精密加工されたアルミナセラミック部品の気密性と絶縁信頼性は機能安全(ASIL D)の基本です。当社の製品は 10 回の動作後も気密性の低下を示さず、電気自動車のライフサイクル全体を通じてメンテナンスフリーの設計をサポートしています。{4}} |
| 充電パイルおよびバッテリー交換ステーションの電源コンタクター | DC 急速充電パイル用のコンタクタは、頻繁な操作 (1 日に数百回) を必要とします。セラミック表面の耐アーク浸食性は、メンテナンスサイクルを直接決定します。当社の高密度アルミナ ソリューションは、105 回の動作後のコンタクタの絶縁性能の低下が 10% 未満であることを保証し、オペレータのメンテナンス コストを削減します。- |
| 太陽光発電インバータおよびエネルギー貯蔵システム DC スイッチ | 太陽光発電およびエネルギー貯蔵システムは、高い DC 側電圧と大電流を備えており、故障電流遮断に対する厳しい要件があります。精密金属化セラミックスの真空シールにより、砂嵐や塩水噴霧などの過酷な環境でも長期的な信頼性が確保され、IP67 以上の保護レベルを実現します。- |
| 鉄道輸送におけるトラクションコンタクタ | システムは、振動、衝撃、温度変化という複合的な課題に直面しています。セラミックスの高い機械的強度とメタライズされたインターフェースの高い信頼性は、EN 50155 などの鉄道規格の厳しい要件を満たしています。 |

製造プロセス: 粉末から真空インターフェースまでの精密な旅
アルミナ粉末の配合と造粒
高純度--Al₂O₃粉末と焼結助剤(MgO 0.1-0.5%、Y₂O₃ 0.3~1%)をボールミルで24~48時間混合し、その後スプレー乾燥して造粒して、均一な密度を確保し、流動性の良い球状粒子(粒度分布50~150μm)を取得します。静水圧プレス中。
01
静水圧プレスと予備焼成-
The granulated powder is loaded into a rubber mold and isostatically pressed at 200-300MPa to obtain a green body with a density >2.3g/cm3。予備焼成(800-1000 度)により有機結合剤が除去され、その後の加工に適した一定の強度を備えた予備焼成体が形成されます。
02
CNC 加工と寸法の事前設定-
予備焼成された本体は、ダイヤモンド工具を使用して最終寸法近くまで機械加工されます(焼結収縮に対して 15~20% の余裕を残します)。-この加工段階は、焼結後に硬質材料を加工するよりもはるかに効率的で、複雑な内部空洞や外部輪郭を加工できます。
03
高温焼結と緻密化
Sinter at 1650-1750℃ in a tunnel kiln or shuttle kiln, holding for 2-4 hours. The heating curve is controlled to prevent abnormal grain growth, and the grain boundary phase distribution is controlled during the cooling stage. After sintering, the density is >3.7 g/cm³, and the three-point flexural strength is >300MPa。
04
精密研削と表面仕上げ
焼結された高強度金属化セラミック部品は、表面研削、外部円筒研削、内部円筒研削を使用して研削され、表面粗さ Ra 0.4~0.8 μm の最終寸法公差 (通常 ±0.05 mm、限界寸法 ±0.02 mm) を達成します。研削後は超音波洗浄を行い、研磨剤の残留物を除去します。
05

当社を選ぶ理由
アルミナの金属化は標準コンポーネントではありません。その設計は、多くの場合、リレー構造全体、溶接プロセス、およびアーク抑制システムと深く統合されています。この分野における当社のエンジニアリング上の利点は、次の点に反映されています。
当社はセラミック焼結プロセスとメタライゼーションプロセスの本質的な関係を理解しており、製品設計段階でプロセスの実現可能性を予測できるため、お客様にとっての「美しいデザイン、実行不可能な大量生産」という落とし穴を回避できます。
当社では、マッチングするメタライゼーション配合と溶接プロセスのデータベースを蓄積しており、さまざまな金属部品や溶接方法に最適なメタライゼーション層ソリューションを迅速に推奨することができます。
当社では、最終検査のみに依存するのではなくプロセス管理を優先し、製品の各バッチのメタライゼーション層の接着、焼結収縮、寸法精度の一貫性を確保し、お客様の大規模な自動組立に安定した保証を提供します。{0}}
当社は、電子用途向けアルミナメタライズド セラミック部品に高温サイクル中に微小亀裂が生じると、顧客側での絶縁不良などの重大な結果につながる可能性があることを理解しているため、価格競争は行いません。{0}接着力が不十分なメタライゼーション層は溶接後に剥がれ、リレーのバッチ全体が廃棄される可能性があります。当社は、材料の選択からプロセス検証に至るエンドツーエンドのエンジニアリング機能を提供し、高電圧 DC コンタクタの信頼性を保証します。-

お問い合わせ
高電圧分野に深く関わってきた当社のエンジニアリング設計チームを活用-電気用メタライズドセラミックス新エネルギー分野で長年にわたって接着を行ってきた当社のエンドツーエンドのデジタル品質管理システムと、{0}}-メタライズド アルミナ セラミック コンポーネントは、HVDC コンタクタ開発のニーズに正確に適合し、製品の絶縁信頼性、構造強度、システム統合において包括的なブレークスルーを達成するのに役立ちます。カスタマイズされた絶縁接着ソリューションについて当社の上級エンジニアと相談するには、下の「今すぐ問い合わせ」ボタンをクリックしてください。

人気ラベル: 接着用アルミナ金属化セラミックス、中国接着用アルミナ金属化セラミックスメーカー、サプライヤー、工場
You Might Also Like


お問い合わせを送る